


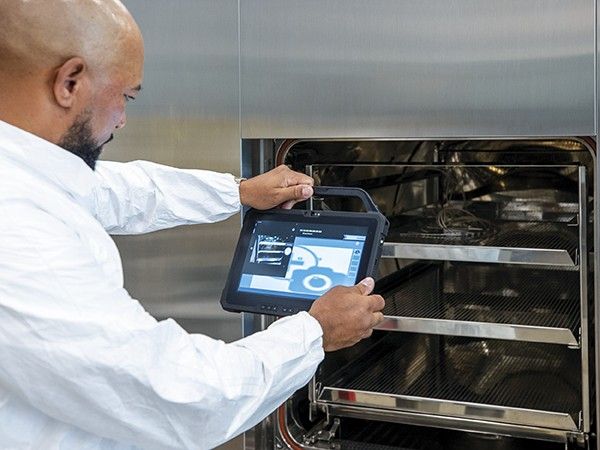
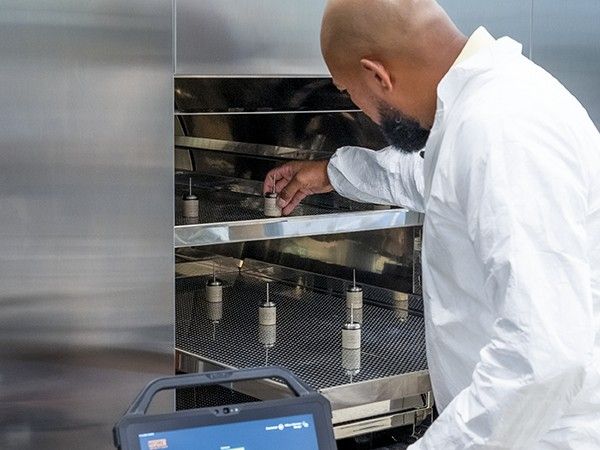
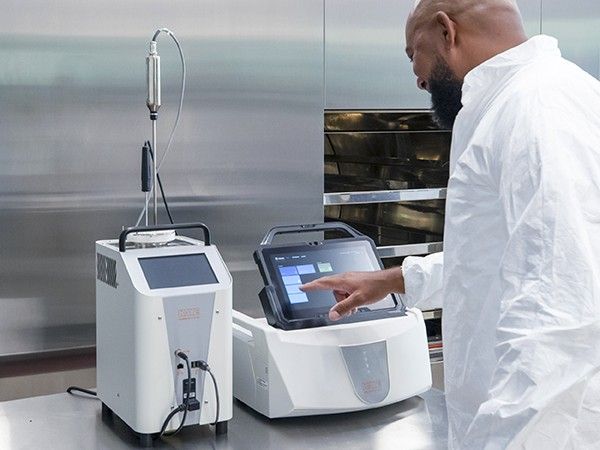
对于纯蒸汽灭菌柜的验证,可以选择如下:


蒸汽灭菌的实际应用:参数、工艺设计与挑战
一个多世纪以来,制药和生物技术行业一直采用蒸汽灭菌技术,对能够耐受湿气和较高温度的产品及材料进行有效灭菌。
时间、温度、压力、蒸汽直接接触以及排气等关键参数都会影响灭菌效果。实现饱和蒸汽条件至关重要,这有助于确保温度和压力得到妥善控制。
根据产品和包装的特性,在蒸汽灭菌验证过程中会采用不同的灭菌温度。
高压灭菌器验证/蒸汽灭菌验证是针对药品、密封容器中的液体以及用于制药、生物技术和医疗器械产品测试或制造的硬质物品进行灭菌过程中,最为关键且研究最为广泛的过程之一。
关键参数与无菌保证
高压灭菌验证/蒸汽灭菌验证过程的目的是确保彻底杀灭所有细菌、病毒及其他有活力的微生物。经灭菌过程处理的微生物群体的灭活遵循基于热灭活曲线的对数递减规律。
在制药行业,要将一个单位定义为无菌,必须能够证明每百万个单位中,面临非无菌风险的单位少于一个。因此,发现非无菌单元的概率(非无菌单元概率,或称无菌保证水平 SAL)必须小于(作为数学值)10−6。
影响高压灭菌器验证/蒸汽灭菌验证成功的关键参数包括:
- 温度
- 压力
- 时间
- 饱和蒸汽
- 排气
- 蒸汽渗透
- 干燥
全球监管要求规定,所有GMP高压灭菌器和蒸汽灭菌工艺均须进行验证,以提供书面证据,证明在工艺设计中制定的灭菌工艺能够可靠且重复地实现规定的灭菌过程,并达到产品所需的无菌保证水平(SAL)。
工艺设计与确认
高压灭菌器/蒸汽灭菌器的验证可分为两个主要阶段:工艺设计和工艺确认。
工艺设计是高压灭菌器/蒸汽灭菌验证中最关键的部分,因为它直接影响灭菌工艺能否可重复地实现预期结果和质量属性。工艺设计需要考虑许多变量,例如:
- 产品类型(多孔/硬质产品、液体、预灌装注射剂)
- 产品的热敏感性(生物负荷/过杀)
- 包装
- 装载配置
这些变量直接影响合适灭菌工艺的选择,包括:带预抽真空的饱和蒸汽、重力置换、空气过压、蒸汽-空气混合物或过热水。
工艺设计的最后一步是明确关键测量指标、计算方法及公差范围,以确保产品在灭菌工艺后既无菌又具备功能性。
高压灭菌器验证/蒸汽灭菌验证的第二阶段是工艺确认。工艺确认的目标是通过物理和生物测试,验证灭菌工艺是否满足所有关键设计标准。
物理测试包括:
- 温度分布测试,用于验证灭菌腔温度均匀性并识别热点和冷点。
- 穿透测试,用于验证产品温度公差/关键温度质量指标(CTQ)以及计算得出的产品致死率,以确保达到规定的最低致死率(F0)和无菌保证水平(SAL)。
- 平衡CTQ已达标,用于验证蒸汽穿透能力以及通过排气和加热负载对负载进行预处理的能力。
- 在蒸汽灭菌验证过程中,蒸汽饱和度计算用于验证暴露期间的蒸汽饱和状态,并有助于检测是否存在过量空气或不可凝结气体。
物理测试应针对最坏情况的装载进行,并将传感器放置在最难灭菌的位置。所有传感器必须经过适当校准或验证,以确保足够的准确性。应通过连续3次运行验证测量的重复性,以确保蒸汽灭菌验证的准确性。
生物测试涉及在整批待灭菌物品中放置生物指示剂,以验证蒸汽渗透是否充分。随后对生物指示剂进行培养并检查是否出现微生物生长。
只有当物理测试和生物测试均达到预期结果时,高压灭菌器验证/蒸汽灭菌验证才被视为成功。
Kaye 蒸汽灭菌验证解决方案
Kaye AVS 和 ValProbe RT 验证产品是高压灭菌器验证/蒸汽灭菌验证的理想选择。它们具备评估蒸汽灭菌器验证性能所需的精度、可靠性和计算功能。